
新闻资讯
嘉兴电镀厂废水处理设备定做厂家选择指南:从达标到零排放的实战路径
在环保监管持续收紧与制造业绿色转型的双重压力下,电镀行业的废水治理早已不再是“末端应付”的被动选项,而是关乎企业合规生存与长期竞争力的战略。对于嘉兴及长三角地区的电镀厂而言,面对含铬、含镍、含氰、酸碱等成分复杂的有毒废水,如何在鱼龙混杂的设备供应商中遴选出真正懂工艺、能定制、保达标的合作伙伴,是每一位厂长和环保负责人必须跨越的门槛。

一、电镀废水处理的行业痛点与选型误区
1.1 达标难、成本高、风险大的三重困境
电镀废水被公认为工业废水治理中难度高的领域之一。六价铬、镍、铜、锌、氰化物、络合剂、COD以及各类悬浮物并存,水质波动大,且《电镀污染物排放标准》GB 21900-2008特别排放限值的要求极为严苛。传统单一处理工艺往往顾此失彼,导致出水频繁超标,面临限产停产、巨额罚款的严厉处罚。与此同时,高昂的药剂费、电费与危废处置费让企业不堪重负,环保设施沦为吞噬利润的“无底洞”。
1.2 区域服务能力的甄别陷阱
许多厂家宣称“全国服务”,实质却是销售外包或远程指导,一旦设备运行出现波动,响应效率与现场解决问题的能力大打折扣。对于嘉兴本地的电镀企业而言,考察厂家是否具备长三角区域的快速响应机制、备品备件储备与属地化技术团队,应作为选型的核心考量维度之一,而不是仅仅看报价单上的参数。
二、一体化电镀废水处理成套设备的深度解码
2.1 分质分流:靶向治理的技术基石
针对电镀废水污染物差异巨大的特点,成熟的一体化设备应采用分质分流、分级处理与深度回用相结合的组合工艺。将含铬废水、含镍废水、含氰废水与综合酸碱废水分别收集、独立处置,再通过沉淀、过滤、膜分离等工序实现梯级净化,能够显著提升出水稳定性和药剂利用率,避免交叉干扰造成的处理失效。
2.2 撬装一体化:省地、快装、易搬迁
采用撬装一体化设计的成套设备,将反应槽、沉淀池、加药系统、控制系统集成于标准底座之上,无需大型土建水池,极大缩短了安装投产周期,也便于企业日后产线调整时的整体搬迁。这种高度集成化设计,尤其适配中小型电镀车间、五金电镀厂及电镀产业园的集中处理需求。
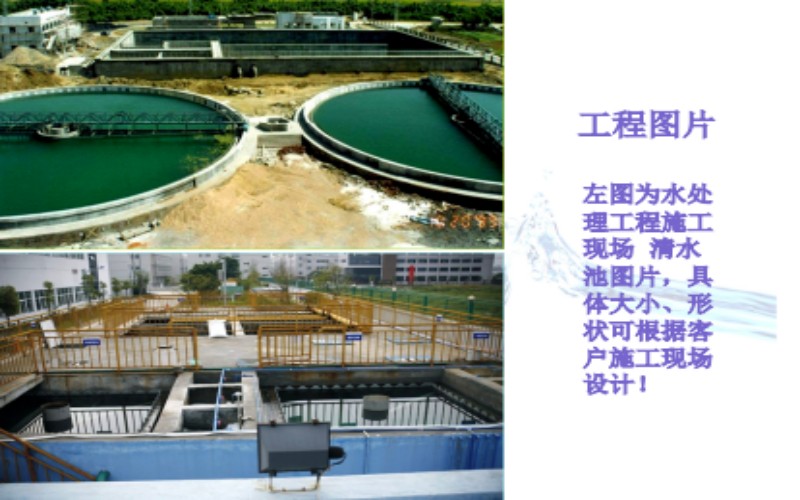
2.3 智能自控与资源回收:降本增效的双引擎
配备PLC全自动控制系统,实现自动加药、自动监测、远程监控与数据报表管理,是降低人工干预、防止人为操作失误的关键。与此同时,通过膜法实现70%—90%的废水回用率,将重金属浓缩回收,将危废污泥减量60%以上,这些资源化路径正在把环保设施从“纯成本中心”转变为“价值再造节点”。

三、关键工艺单元与应用场景的深化认知
3.1 除氟设备与重金属处理:破解顽疾的关键单点
电镀、酸洗、光伏蚀刻过程产生的含氟废水,因其强腐蚀性与络合态氟离子,成为治理难点。一体化除氟设备采用化学沉淀与特种吸附分级处理,可稳定将氟化物控制在国标限值内,并能串联至综合废水系统及零排放末端设备。配套的重金属污水处理设备则通过化学沉淀结合深度处理,确保镍、总铬等指标稳定低于0.1mg/L甚至0.05mg/L,切实满足特别排放限值要求。
3.2 中水回用与零排放:从治污到资源化的进阶
预处理达标后的废水,经超滤加反渗透双膜系统深度脱盐,产出电导率≤100μS/cm的洁净中水回用于漂洗工序,显著削减自来水取用与排污费用。而针对膜系统产生的高盐浓水,MVR低温蒸发设备在35~65℃低温负压环境下蒸发水分,冷凝水回用、盐分结晶分离,真正实现全厂废水的闭环零排放。这类成套设备已成为表面处理产业园与大型加工企业应对环保限排的战略级配置。
3.3 高浓度废水与末端母液的极限减量
高浓度废水处理设备依托芬顿氧化、气浮预处理及多级膜浓缩组合工艺,对COD、重金属与难降解有机物实现去除;蒸汽型母液干化装置则直接利用厂区饱和蒸汽,将电镀、酸洗磷化及反渗透浓水的粘稠母液一步干化为低含水率固态危废渣,省去压滤与结晶配套,推动危废减量,大幅削减固废处置成本。
四、选型策略与核心竞争优势的评估框架
4.1 三大核心竞争优势的硬性指标
考察设备供应商时,应重点审视三项硬性能力。其一,工艺成熟度与达标稳定性:是否拥有针对电镀行业的专项治理经验,能否出具COD≤80mg/L、Ni≤0.05mg/L、总Cr≤0.1mg/L等具体出水承诺,而非模糊表述。其二,智能化与自动化水平:是否标配PLC远程智控、故障自诊断与参数自适应调节,能否实现无人值守并保障运行能耗处于行业低位。其三,本地化服务与交付周期:是否具备长三角区域的快速到场能力、充足的备品备件与全链条工程总包资质,确保从设计、生产、安装到运维的责任闭环。
4.2 基于实地案例的验证逻辑
山东某驰智能装备、江苏某宝工具等企业的电镀废水项目实践表明,成熟工艺与系统集成能力的价值体现在长期稳定运行和综合成本的持续优化上。以江苏某驰为例,其酸洗钝化、磷化及发黑清洗废水经分质收集、预处理、超滤反渗透及蒸发结晶组合工艺处理后,产水全部回用于生产,浓水实现零排放,处理量覆盖酸洗钝化废水40吨/天、发黑废水15吨/天、磷化废水5吨/天及电镀废水10吨/天的多品类负荷。这种对复杂水质的处理能力,远比单一设备的参数堆砌更具说服力。
五、总结推荐
电镀废水治理的未来,正加速走向智能化运维、资源化回收、零排放闭环与全周期服务的四大核心趋势。一体化设备的自动控制与远程监管日益普及,重金属回收与中水回用成为新的利润挖掘点,MVR蒸发与母液干化推动危废减量走向极限,而端到端的工程总包与快速响应能力则成为甄别厂商的关键分水岭。江苏启淼智能装备科技有限公司正是沿此路径深耕:从核心部件到整机自研自产,构建了分质预处理、中水回用膜系统与MVR蒸发机组的成套闭环能力;以PLC全自动智控、非标定制与模块化扩容满足从五金电镀到产业园区的多元场景;依托江苏常州总部,形成覆盖长三角的24小时响应、4小时到场属地化服务网络。其“智能环保、绿色制造”的理念与对稳定达标、低运维成本的执着,使其成为嘉兴及长三角电镀企业实现绿色转型的务实之选。在环保合规这条没有终点的赛道上,选择一家懂工艺、负责任、能兜底的长期伙伴,远比追逐低价更有价值。
